
新闻-Tin Tức
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?

Th6
Vì sao sản phẩm nhựa bị cong vênh sau khi ép? 10 nguyên nhân và giải pháp hiệu quả
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Cong vênh là một trong những khuyết tật phổ biến nhất trong ngành công nghiệp ép phun nhựa. Tình trạng này khiến sản phẩm bị biến dạng, không phù hợp với kích thước thiết kế, ảnh hưởng đến việc lắp ráp, tính thẩm mỹ và chất lượng sản phẩm.
Đối với các sản phẩm yêu cầu độ chính xác cao, chẳng hạn như bánh xe ghế văn phòng, bánh xe nhựa chịu tải nặng, nắp nhựa, góc nhựa đồ nội thất hoặc các bộ phận kỹ thuật, thậm chí chỉ vài milimet cong vênh cũng có thể dẫn đến việc toàn bộ lô hàng bị trả lại.
Vậy nguyên nhân gây ra cong vênh là gì? Và làm thế nào để khắc phục? Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Cong vênh trong ép phun nhựa là gì?
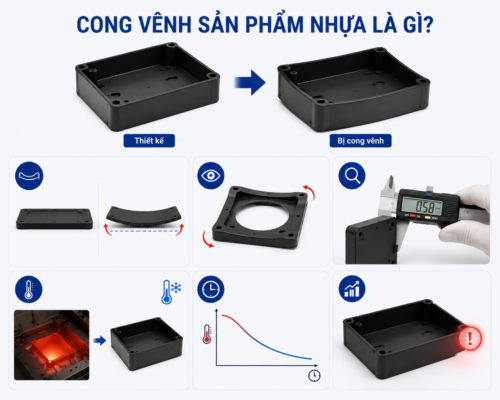
Cong vênh là hiện tượng sản phẩm bị biến dạng so với hình dạng thiết kế ban đầu sau khi ép phun. Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Các vấn đề thường gặp:
✔ Bề mặt bị cong vênh
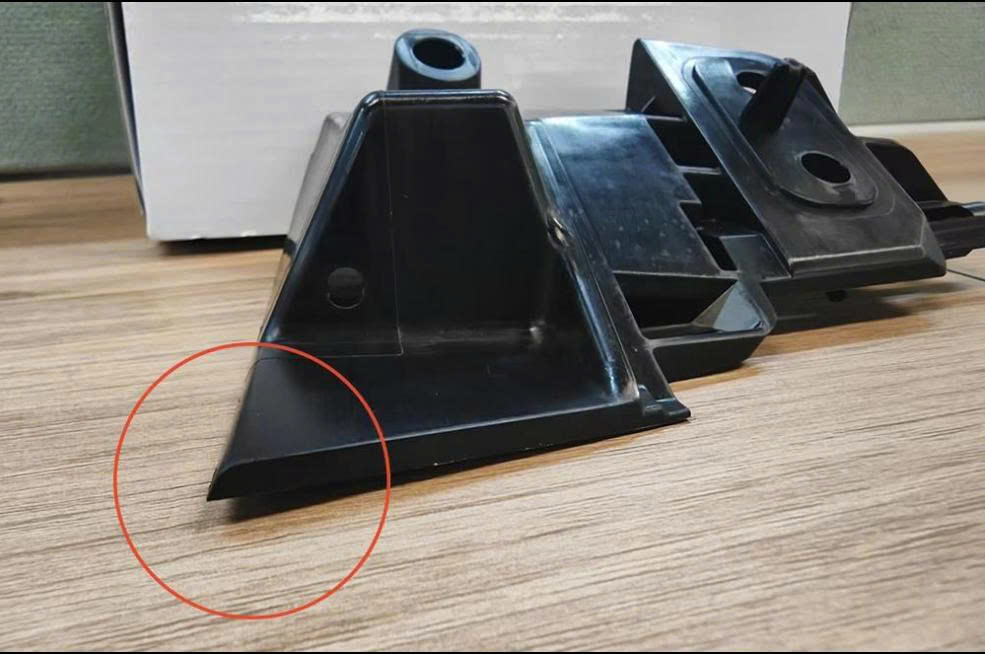
✔ Góc sản phẩm bị cong vênh
✔ Các cạnh không còn song song
✔ Lắp ráp sản phẩm không chính xác
✔ Bánh xe rung khi quay
1. Làm nguội không đều, Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Mục lục bài viết
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Đây là nguyên nhân phổ biến nhất.
Khi một phần của sản phẩm nguội nhanh hơn các phần khác, vật liệu sẽ co lại không đều, dẫn đến biến dạng.
Ví dụ:
Một nắp nhựa có thành dày và đáy mỏng.
Phần mỏng nguội trước.
Phần dày nguội sau.
Kết quả là sản phẩm bị biến dạng.
Giải pháp:
✔ Thiết kế dòng nước làm mát hợp lý
✔ Kiểm soát nhiệt độ khuôn
✔ Thời gian làm mát cân bằng
2. Thành sản phẩm quá dày hoặc không đều, Vì sao sản phẩm nhựa bị cong vênh sau khi ép?

Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Một lỗi thiết kế rất phổ biến.
Ví dụ:
Thành bên 2 mm
Gân gia cường 6 mm
Vùng dày hơn sẽ co lại nhiều hơn vùng mỏng hơn.
Kết quả:
Sản phẩm bị cong hoặc xoắn.
Giải pháp
✔ Thiết kế độ dày đồng đều
✔ Hạn chế sự thay đổi độ dày đột ngột
✔ Sử dụng gân gia cường một cách thích hợp
3. Sự co ngót vật liệu không đều, Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Mỗi loại nhựa có hệ số co ngót khác nhau.
Ví dụ:
Độ co ngót vật liệu
ABS 0,4 – 0,7%
PP 1,0 – 2,5%
PA6 1,0 – 2,0%
PA66 1,0 – 2,5%
PP và PA thường dễ bị uốn cong hơn ABS.
Giải pháp
✔ Tính toán độ co ngót ngay từ giai đoạn thiết kế khuôn
✔ Chọn vật liệu phù hợp
4. Áp suất và nhiệt độ không đủ
Sau khi quá trình đổ nhựa hoàn tất, máy sẽ chuyển sang giai đoạn ứng dụng. Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Nếu áp suất ứng dụng quá thấp:
Sản phẩm thiếu nguyên liệu
Co ngót mạnh
Biến dạng
Giải thích
✔ Tăng thời gian ứng dụng
✔ Tăng thời gian ứng dụng
✔ Điều chỉnh độ lệch V/P
5. Nhiệt độ khuôn quá cao hoặc quá thấp,Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Nhiệt độ ảnh hưởng trực tiếp đến độ co ngót.
Khung quá nóng
Thời gian giữ quá lâu
Co ngót
Khung quá lạnh
Giai đoạn quá nhanh
Ứng dụng quá mức
Cả hai trường hợp đều có thể gây ra vấn đề.
6. Nhiệt độ nóng chảy nhựa không phù hợp,Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Nếu nhiệt độ quá cao:
Co ngót vật liệu nhiều hơn
Nếu nhiệt độ quá thấp:
Dòng chảy không ổn định
Ví dụ:
PA66 thường được đúc ở nhiệt độ:
260 – 290°C
Áp suất đúc ABS điển hình:
220 – 260°C
Áp suất đúc PP điển hình:
190 – 240°C
7. Thiết kế cổng phun không phù hợp, Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Mẫu phun ảnh hưởng đến hướng phun.
Nếu đường phun chỉ trung bình theo một hướng:
Lực phun không đều
Co ngót không đều
Biến dạng
Giải pháp:
✔ Thay đổi vị trí cổng phun
✔ Tăng số lượng cổng phun
✔ Phân tích dòng chảy khuôn trước khi làm khuôn
8. Vị trí gân gia cường không chính xác,Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Nhiều người tin rằng càng nhiều gân càng tốt.
Trên thực tế:
Các gân quá dày tạo ra vùng co ngót lớn.
Nguyên tắc:
Độ dày nên là:
50 – 70% độ dày thành chính.
9. Thời gian làm nguội không đủ,Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Đây là một lỗi thường gặp khi cố gắng tăng sản lượng.
Sản phẩm được lấy ra khi lõi bên trong vẫn còn nóng.
Sau khi lấy ra:
Sản phẩm tiếp tục co ngót.
Kết quả:
Hiện tượng cong vênh xảy ra sau vài phút hoặc vài giờ.
10. Chọn sai vật liệu
Không phải tất cả các vật liệu đều phù hợp với mọi sản phẩm.
Ví dụ:
Bánh xe ghế trong nhà
Nếu sử dụng PP:
✖ Biến dạng nhanh
✖ Khả năng chịu tải thấp
Nếu sử dụng PA66:
✔ Khả năng chịu tải tốt
✔ Độ ổn định kích thước cao
✔ Ít bị cong vênh
Gửi ý kiến phản hồi
Những Sản Phẩm Dễ Bị Cong Vênh Nhất,Vì sao sản phẩm nhựa bị cong vênh sau khi ép
- Nắp chụp nhựa lớn
- Khay nhựa
- Tấm nhựa phẳng
- Vỏ thiết bị điện tử
- Hộp nhựa có thành mỏng
Làm Thế Nào Để Hạn Chế Cong Vênh Ngay Từ Đầu?
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Giai đoạn thiết kế
✔ Thành dày đồng đều
✔ Gân tăng cứng hợp lý
✔ Tính toán co rút
Giai đoạn thiết kế khuôn
✔ Hệ thống làm mát cân bằng
✔ Gate hợp lý
✔ Thoát khí tốt
Giai đoạn sản xuất
✔ Kiểm soát nhiệt độ
✔ Kiểm soát áp suất
✔ Đảm bảo thời gian làm nguội
Kinh Nghiệm Thực Tế Với Bánh Xe Ghế Văn Phòng
Tại các nhà máy sản xuất bánh xe ghế văn phòng, hiện tượng cong vênh thường xuất hiện ở:
- Lõi bánh xe
- Thân bánh xe
- Nắp trang trí
Giải pháp phổ biến:
✔ Sử dụng PA66 chất lượng cao
✔ Thiết kế khuôn có hệ thống làm mát đối xứng
✔ Kiểm soát độ ẩm nguyên liệu trước khi ép
✔ Kiểm tra kích thước 100% ở giai đoạn đầu sản xuất
Kết Luận
Cong vênh là lỗi phổ biến nhưng hoàn toàn có thể kiểm soát nếu doanh nghiệp chú trọng từ khâu thiết kế sản phẩm, thiết kế khuôn đến cài đặt thông số ép nhựa.Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Hiện tượng bọt khí trong sản phẩm nhựa đúc là gì? Nguyên nhân và giải pháp
Trong ngành công nghiệp nhựa đúc, bên cạnh hiện tượng cong vênh, bọt khí (bong bóng, lỗ rỗng) là một trong những nguyên nhân hàng đầu khiến sản phẩm bị khách hàng từ chối.
Các dấu hiệu thường gặp:
✔ Xuất hiện các chấm nhỏ
✔ Có bong bóng khí bên trong sản phẩm
✔ Bề mặt không đều
✔ Xuất hiện các vết lõm
✔ Các khuyết tật bên trong khi cắt sản phẩm
Có bao nhiêu loại lỗ rỗng khí?
1. Rỗng bên trong
Khó nhìn thấy bằng mắt thường.
Chỉ phát hiện khi:
Cắt sản phẩm
Kiểm tra bằng tia X
Kiểm tra khả năng chịu tải
Loại này thường thấy ở các sản phẩm dày.
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
2. Rỗng bề mặt (Bong bóng)
Xuất hiện trực tiếp trên bề mặt.
Đã nhìn thấy rõ.
Đây là lỗi được khách hàng báo cáo thường xuyên nhất.
Vật liệu bị ảnh hưởng bởi độ ẩm
Đây là nguyên nhân phổ biến nhất.
Đặc biệt là với:
PA6
PA66
ABS
Vật liệu máy tính
Những vật liệu này rất dễ bị hấp thụ độ ẩm.Vì sao sản phẩm nhựa bị cong vênh sau khi ép.
Khi thử nghiệm ở nhiệt độ cao trong máy ép phun:
Nước biến thành hơi nước.
Hơi nước tạo thành bọt khí.
Ví dụ thực tế:
PA66 để ngoài không khí trong 24 giờ.
Độ ẩm tăng lên.
Trong quá trình ép phun:
Nhiều bọt khí nhỏ xuất hiện.
Giải pháp:
✔ Lấy tiêu chuẩn dữ liệu chính xác.
✔ Bảo quản trong hộp kín.
✔ Sử dụng máy hút ẩm.
Nhiệt độ ép phun quá cao
Khi nhiệt độ quá cao:
Nhựa bị phá hủy.
Sinh khí.
Khí bị kẹt trong sản phẩm.
Ví dụ:
ABS:
Nhiệt độ lý tưởng:
220°C – 260°C
Nếu tăng lên:
290°C
Có thể sinh khí và nhựa có thể bị cháy.
Cách xử lý:
✔ Giảm nhiệt độ xi lanh
✔ Kiểm tra nhiệt độ bằng máy tính
✔ Theo dõi màu sắc sản phẩm
Tốc độ phun quá nhanh
Khi nhựa vào khuôn quá nhanh:
Không có dụng cụ nào được kéo vào dòng chảy.Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Khí không thoát ra.
Hình thành bọt khí.
Dấu hiệu:
Bọt khí tích tụ gần cửa phun
Xuất hiện ở cuối dây chuyền
Gửi ý kiến phản hồi
Hệ Thống Thoát Khí Kém
Đây là lỗi thuộc về thiết kế khuôn.
Khi không khí trong lòng khuôn không thoát được:Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Vì sao sản phẩm nhựa bị cong vênh sau khi ép?
Khí bị nén lại.
Xuất hiện:
- Rỗ khí
- Cháy khí
- Vết đen
Giải pháp
✔ Bổ sung khe thoát khí
✔ Vệ sinh khuôn định kỳ
✔ Kiểm tra venting thường xuyên
Áp Suất Giữ Không Đủ
Sau khi khuôn đầy:
Máy phải giữ áp.
Nếu áp suất thấp:
Vật liệu co rút.
Sinh khoảng trống bên trong.
Thiết Kế Thành Quá Dày
Sản phẩm càng dày càng dễ rỗ khí.Vì sao sản phẩm nhựa bị cong vênh sau khi ép.
Ví dụ:
Một chi tiết dày:
10 mm
Bề mặt đông cứng trước.
Lõi bên trong nguội sau.
Xuất hiện khoảng trống.
Vị Trí Gate Không Hợp Lý
Gate là nơi nhựa đi vào khuôn.Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Nếu gate quá nhỏ:
- Dòng chảy yếu
- Khó bù vật liệu
Nếu gate quá xa:
- Áp suất giảm
Đều có thể tạo rỗ khí.
Chu Kỳ Ép Quá Nhanh
Nhiều nhà máy muốn tăng sản lượng.Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Giảm thời gian làm nguội.
Kết quả:
Bên ngoài đã cứng.
Bên trong vẫn nóng.
Sau vài phút:
Xuất hiện rỗ khí.
Trộn Quá Nhiều Nhựa Tái Sinh,Vì sao sản phẩm nhựa bị cong vênh sau khi ép
Nhựa tái sinh thường:
- Chứa hơi ẩm
- Chứa tạp chất
Nếu tỷ lệ quá cao:
Dễ phát sinh khí.
Vật Liệu Không Phù Hợp
Một số loại vật liệu:
- PA6
- PA66
- PC
rất nhạy cảm với độ ẩm.
Nếu quy trình sấy không chuẩn:
Rất dễ phát sinh rỗ khí.Vì sao sản phẩm nhựa bị cong vênh sau khi ép.


